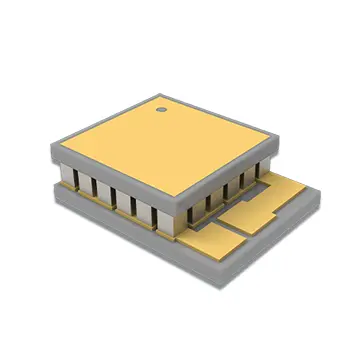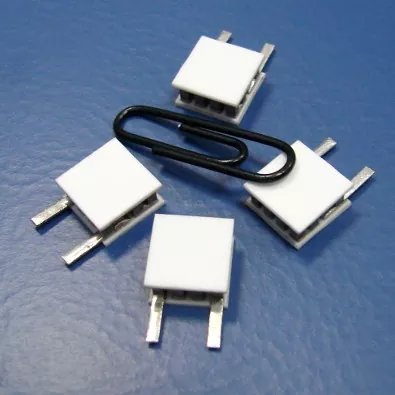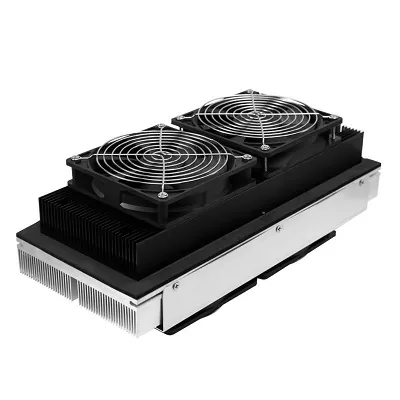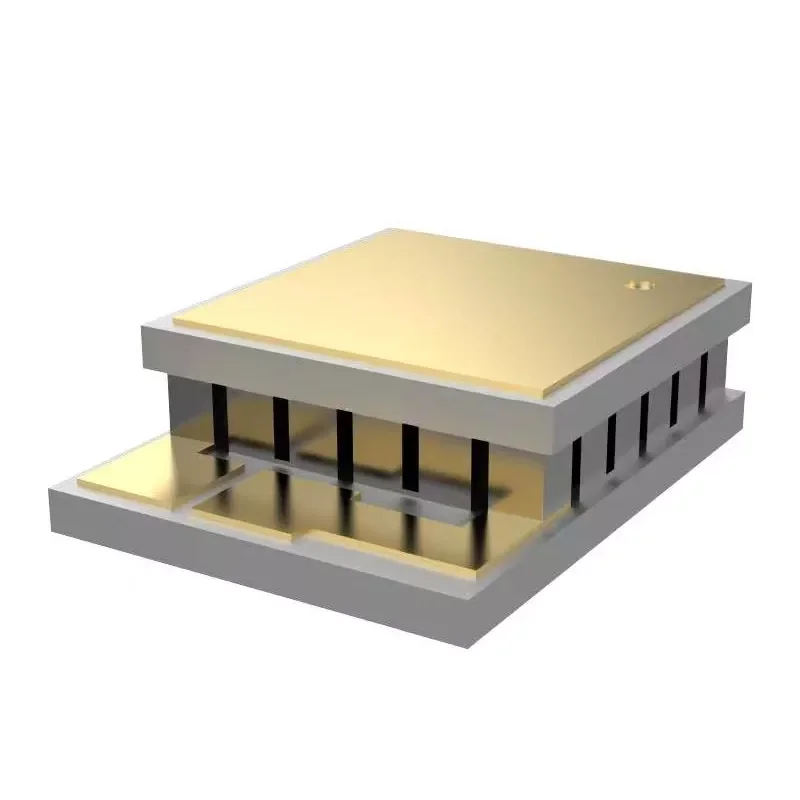
Резюме:Технологията за термоелектрическо охлаждане стана незаменима за управление на топлината в микроелектрониката, оптичните комуникации и медицинските устройства. И все пак таванът на производителността на всеки TEC модул в крайна сметка се определя от неговия материал. Тази статия разглежда защоЕкструдирани термоелектрически материалисе очертаха като превъзходна алтернатива на конвенционалните блокове за зоново топене, като се фокусира върху тяхната плътна текстурирана микроструктура, повишена механична якост и критичната способност да поддържат дебелини на чипове до 0,2 mm. Чрез сравнителен анализ на производствени процеси, данни за механични свойства и казуси от приложения, дискусията демонстрира как технологията за екструдиране преодолява дългогодишния компромис между термоелектрическа ефективност и механична устойчивост.
- Какво прави екструдираните термоелектрически материали различни от алтернативите за зоново топене?
- Как процесът на екструдиране създава плътна текстурирана структура?
- Защо механичните свойства определят минималния размер на TEC модул
- Прагът от 0,2 mm: Позволява производството на ултратънки чипове
- Приложения, които изискват екструдирани термоелектрически материали
- От слитък до модул: производствени възможности и контрол на качеството
- Често задавани въпроси
Какво прави екструдираните термоелектрически материали различни от алтернативите за зоново топене?
Изборът между екструдиране и зоново топене не е просто въпрос на производствени предпочитания. Той определя целия работен процес надолу по веригата за термоелектрически охладители - от това как слитъците се нарязват на пластини, до това колко тънко могат да бъдат смлени тези пластини, до това колко оцеляват на етапа на нарязване на кубчета, без да се счупят.
Зонното топене отдавна е еталон за производство на монокристали на основата на Bi₂Te3 с висока чистота. Процесът на насочено втвърдяване подравнява зърната по оста на растеж, осигурявайки отлична подвижност на носителя. Самото това подравняване обаче създава структурна уязвимост. Кристалите Bi₂Te₃ се разцепват лесно по основната равнина, което означава, че по време на рязане, изтъняване и сглобяване материалът е склонен към начупване и разслояване - особено когато целевата дебелина падне под 0,5 mm.
Екструзионната обработка е по принципно различен път. Започвайки от механично легирани или предварително пресовани прахове, материалът се прокарва през матрица при повишена температура, подлагайки го на тежка пластична деформация. Тази деформация не просто оформя материала; той възстановява вътрешната зърнеста архитектура. Резултатът е плътно, фино зърнесто тяло с контролирана кристалографска текстура - такова, което запазва предимствата на анизотропния транспорт на Bi₂Te₃, като същевременно драстично подобрява механичната цялост.
Практическата последица е значителна. Когато зоново разтопените блокове могат да осигурят приемлива производителност в стандартни TEC модули с височина на крака от 1,0–1,5 mm, произведените чрез екструзия материали отварят вратата към модулни архитектури, които преди са били непрактични: микро-TEC с височина на крака 0,2 mm, многостепенни каскади, изискващи прецизна консистенция на размерите на всеки елемент, и решения за охлаждане с тънък филм за фотонни устройства.
Как процесът на екструдиране създава плътна текстурирана структура?
Разбирането на микроструктурната трансформация по време на екструзията е от съществено значение, за да се оцени защо тези материали се държат по различен начин при обработка надолу по веригата. Механизмът се корени в динамична рекристализация - процес, при който зърната се зараждат и растат наново, докато материалът все още е подложен на деформация.
Усъвършенстване на зърното чрез пластична деформация
По време на горещо екструдиране детайлът изпитва интензивно напрежение на срязване, докато преминава през матрицата. This strain energy drives dynamic recrystallization, replacing the original coarse grain structure with a refined, equiaxed or slightly elongated grain network. Research on p-type Bi₂Te₃-based compounds fabricated via hot extrusion has demonstrated that the extrusion speed directly governs the balance between recrystallization and grain growth. At a controlled speed of 1.0 mm/min, average grain sizes as fine as 1.53 μm can be achieved, accompanied by a high density of low-angle grain boundaries.
Тези граници с малък ъгъл са критични. За разлика от границите с голям ъгъл, които разпръскват носители на заряд и влошават електрическата проводимост, границите с малък ъгъл запазват мобилността на носителя, като същевременно допринасят за разсейването на фонони - като по този начин потискат топлопроводимостта на решетката. Тази двойна функция е това, което позволява на екструдираните материали да поддържат термоелектрическа производителност, конкурентна на зоново разтопените аналози, като същевременно придобиват значителна механична якост.
Контрол на текстурата и управление на анизотропията
Bi₂Te3 е слоест материал и неговите термоелектрични свойства са силно анизотропни. Посоката в равнината (перпендикулярна на оста c) показва много по-висока мобилност на носителя от посоката напречна равнина. Екструзионната обработка използва тази анизотропия чрез подравняване на c-оста преференциално по протежение на посоката на екструзия, създавайки това, което е известно като текстура на влакна.
Степента на текстурата се определя количествено чрез коефициента на ориентация F, който варира от 0 (случаен) до 1 (перфектно подравнен). Чрез внимателен контрол на температурата и скоростта на екструдиране са постигнати F стойности от 0,28–0,41 в p-тип материали. За n-тип Bi₂Te3, изравняването на посоката на екструзия с първоначалната текстура в равнината е доказано, че поне удвоява степента на текстурата, което води до подвижност на носителя при стайна температура от 263 cm²V⁻¹s⁻¹ и фактори на мощността, доближаващи се до 47,3 μWcm⁻¹K⁻².
Сравнение на вътрешните структури
| Елемент за сравнение | Екструдирани материали Bi₂Te3-Sb₂Te3 | Традиционни материали за зоново топене |
|---|---|---|
| Вътрешна структура | Плътна текстурирана структура | Насочена кристална структура |
| Механична обработка | По-висока устойчивост при рязане и изтъняване | По-чувствителни към дефекти, свързани с разцепване |
| Производство на тънки чипове | Поддържа 0,2 mm тънки TEC компоненти | По-трудно за ултратънка обработка |
| Консистенция на материала | Контролирана еднородност на текстурата | В зависимост от условията на растеж на кристалите |
| Приложения | Micro TEC, многостепенен TEC, прецизно охлаждане | Конвенционални TEC приложения |
Защо механичните свойства определят минималния размер на TEC модул
При дизайна на термоелектрическия охладител проста връзка определя колко малък може да стане един модул: минималната височина на крака е ограничена от механичната якост на материала. Термоелектричен крак, който е твърде тънък за площта на напречното си сечение, ще се счупи по време на запояване, нарязване на кубчета или термичен цикъл. Това не е теоретично безпокойство - това е основното тясно място в миниатюризацията на TEC.
Процесът на екструдиране директно адресира това ограничение. Чрез рафиниране на размера на зърното и въвеждане на дислокации с висока плътност, екструзията значително повишава както якостта на натиск, така и якостта на срязване в сравнение със зоново разтопения материал.
N-тип и P-тип профили на механичните свойства
| Механични свойства | N-тип материал | P-тип материал |
|---|---|---|
| Якост на натиск (MPa) | 54.0 | 66.0 |
| Якост на срязване (MPa) | 16.0 | 21.0 |
| Модул на Йънг (GPa) | 47.0 | 42.0 |
| Коефициент на Поасон | 0.30 | 0.30 |
Тези стойности представляват значителен марж над това, което обикновено се изисква за обработка на тънки чипове. За контекст се съобщава за горещо екструдирани съединения на базата на p-тип Bi₂Te3 с якост на натиск, достигаща 189–226 MPa и якост на огъване от 126–139 MPa в зависимост от условията на екструзия. Тези подобрени свойства са това, което прави възможно рязането на микрочастици с размери до 100 × 100 × 200 μm³ без счупване.
Надеждност при термичен цикъл
Механичната якост определя и дългосрочната надеждност при термични цикли. Когато TEC модулът работи, термоелектрическите крака изпитват повтарящи се цикли на нагряване и охлаждане. Границите на зърната действат като слаби точки, където микропукнатините могат да се образуват и разпространяват. Финозърнестата, плътно свързана структура, получена чрез екструзия, разпределя термичните напрежения по-равномерно от предразположената към разцепване кристална структура на зоново разтопен материал, подобрявайки устойчивостта на циклична умора.
Прагът от 0,2 mm: Позволява производството на ултратънки чипове
Способността да се обработва термоелектричен материал до дебелина 0,2 mm не е просто любопитство в производството - това е технологията, която позволява ново поколение компактни охладителни устройства. При тази дебелина термоелектрическият крак има съотношение височина към ширина, което се доближава до 1:1 за типичните геометрии на елемента, което означава, че структурното натоварване по време на монтажа е предимно на натиск, а не на огъване.
Три фактора правят екструдирането благоприятен процес за този режим на дебелина.
Намалена чувствителност на разцепване
Зоново разтопеният Bi₂Te3 се разцепва лесно по дължината на базалната равнина. Когато една пластина е изтънена под приблизително 0,5 mm, дори незначителни напрежения при работа могат да предизвикат пукнатини от разцепване, които се разпространяват през целия елемент. Процесът на екструзия нарушава този път на разцепване чрез въвеждане на неправилно ориентирани зърна и граници с малък ъгъл, които отклоняват разпространението на пукнатини. Резултатът е материал, който може да понесе механичната злоупотреба при нарязване на кубчета, сглобяване чрез поставяне и запояване без катастрофално счупване.
Контролирана текстура за последователно нарязване на кубчета
В многоелементните TEC модули всеки крак трябва да има почти идентични електрически и топлинни характеристики. Ако ориентацията на текстурата варира от елемент до елемент, ефективността на охлаждане на модула става непредвидима. Екструзията произвежда слитъци с еднаква текстура по дължината им, като гарантира, че елементите, изрязани от различни позиции в рамките на един и същ слитък, показват последователни свойства. Тази последователност е особено важна при многостепенни TEC конфигурации, където стотици елементи трябва да работят в термичен баланс.
Съвместимост на оборудването за обработка
Механичната якост на екструдирания материал също влияе върху избора на оборудване надолу по веригата. Тъй като материалът е устойчив на натрошаване, производителите могат да използват по-високи скорости на подаване по време на вафли и нарязване на кубчета, намалявайки времето за обработка и разходите. По подобен начин автоматизираните системи за вземане и поставяне могат да обработват по-тънки елементи с по-малък риск от счупване, което позволява по-висока производителност на монтажни линии.
Приложения, които изискват екструдирани термоелектрически материали
Техническите предимства на екструдирането се превръщат в осезаеми ползи в няколко области на приложение, където тънките, надеждни термоелектрически елементи са от съществено значение.
Оптична комуникация и лазерно диодно охлаждане
Оптичните трансивъри и лазерните диоди са изключително чувствителни към температурата. Дрейфът на дължината на вълната, намалената изходна мощност и ускореното разграждане са резултат от неадекватен термичен контрол. В 5G оптичните модули, например, термоелектрическите охладители трябва да поддържат температурите на лазерните чипове в рамките на строги толеранси, докато се поставят в пакети, които се измерват в милиметри.
Възможността за тънък чип от 0,2 mm директно поддържа това изискване. Горещо екструдираните термоелектрически материали на основата на Bi₂Te3 са валидирани в приложения на оптични модули, демонстрирайки ефективен контрол на температурата на фотонни чипове с потенциал за интегриране в комуникационни, лазерни и инфрачервени системи. Високата якост на натиск на материала гарантира, че термоелектрическите крака оцеляват при процесите на запояване и сглобяване, използвани в производството на трансивъри, където несъответствията на топлинното разширение биха счупили по-слаби материали.
Многостъпални ТЕС конструкции
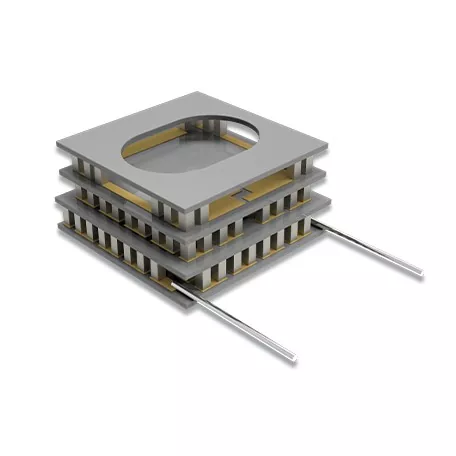
Многостепенните термоелектрически охладители подреждат множество слоеве термоелектрически елементи, за да постигнат температурни разлики, които един етап не може да достигне. Всеки допълнителен етап увеличава капацитета на изпомпване на топлина и постижимия ΔT, но също така въвежда нови механични предизвикателства. Елементите в по-високите етапи трябва да са по-тънки и трябва да поддържат последователност на производителността с елементите в по-ниските етапи.
Технологията за екструдиране е приложена специално за производство на термоелектрически крака за многостепенни охладители в твърдо състояние, работещи при температури до приблизително 140 K. Механичните свойства на екструдирания материал - особено неговата устойчивост на счупване по време на сглобяване на плътно опаковани многослойни структури - са това, което прави тези каскадни конструкции производителни.
Медицински и лабораторен температурен контрол
Термоелектрическите охладители се използват широко в медицински хладилни системи, лабораторни инструменти и изследователско оборудване, където прецизното регулиране на температурата е критично. Приложенията варират от поддържане на стабилност на реагента в диагностични устройства до контролиране на температурата на пробата в аналитични инструменти.
При тези настройки термоелектрическият материал трябва да осигурява както топлинни характеристики, така и дългосрочна надеждност. Екструдираните материали Bi₂Te3-Sb₂Te₃ предлагат необходимата комбинация: термоелектрическа производителност близо до стайна температура, сравнима със зоново разтопения материал, съчетана с механична издръжливост, която осигурява стабилна работа при хиляди термични цикли.
Индустриално и полупроводниково термично управление
Екструдирани блокове с голям диаметър — налични в диаметри до 35 mm и дължини от 120 mm или 240 mm — служат за промишлено производство на TEC, където са необходими по-големи охлаждащи елементи. Приложенията включват локализирано термично управление в полупроводниково оборудване, електронни охладителни системи и промишлени устройства за контрол на температурата. Мащабируемостта на екструзионната обработка позволява на производителите да произвеждат блокове в обеми, които биха били непрактични с методите за растеж на един кристал.
От слитък до модул: производствени възможности и контрол на качеството
Производството на екструдирани термоелектрически материали изисква интегриран производствен подход, който обхваща подготовка на материала, обработка чрез екструдиране, производство на елементи и сглобяване на модули. Всеки етап трябва да бъде контролиран, за да се поддържат микроструктурните характеристики, които дават на екструдираните материали техните предимства в работата.
Подготовка на материала и екструдиране
Процесът започва с приготвяне на състави на твърди разтвори Bi₂Te3-Sb₂Te3, с внимателен контрол на стехиометрията и нивата на добавката, за да се постигне желаният тип носител и концентрация. След това подготвеният материал се консолидира и екструдира при контролирани условия на температура и скорост на деформация. Параметрите на екструдиране - температура, скорост и съотношение на редукция - определят размера на зърната, интензитета на текстурата и плътността на дефектите, всички от които влияят върху термоелектричните и механичните свойства.
Обработка и монтаж на елементи
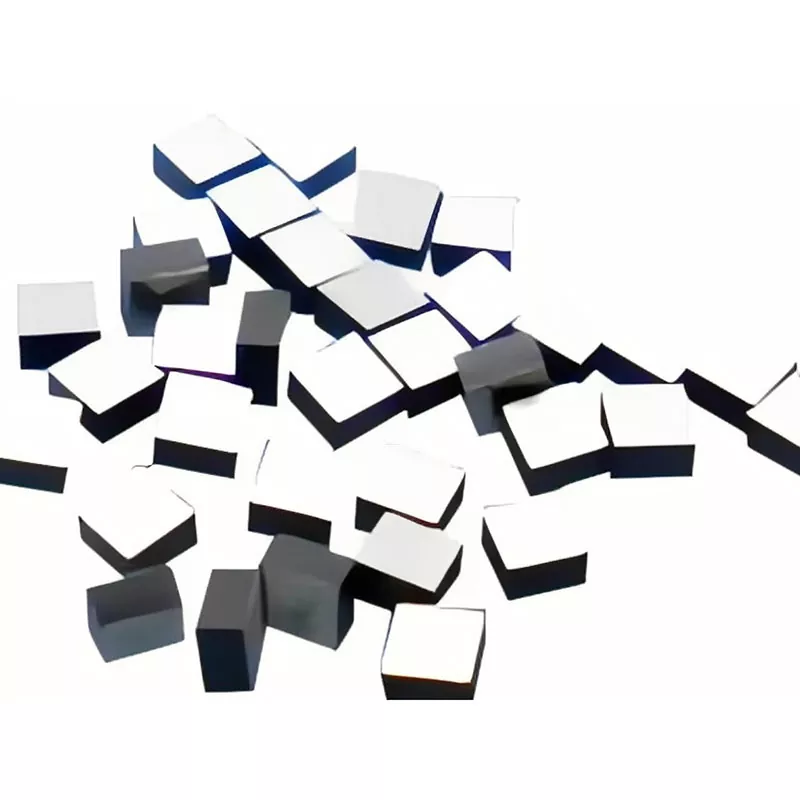
След екструдиране слитъкът се обработва в термоелектрически елементи чрез вафловане, нарязване и подготовка на повърхността. Подобрената механична якост на екструдирания материал позволява агресивно изтъняване до 0,2 mm и прецизно нарязване на кубчета с висок добив. След това елементите се метализират, запояват и сглобяват в модули. Проверката на качеството включва проверка на размерите, измерване на електрически свойства и изпитване на топлинна ефективност.
Производствено оборудване
Пълна производствена линия за екструдирани термоелектрически материали и модули включва:
- Пещ за потапяне на калай: За запояване на краищата на елемента
- Вибрационна люлееща се формовъчна машина: За прецизно позициониране на елементите
- Заваръчна машина: За електрическо свързване
- Пещ: За втвърдяване и термична обработка
- Дозираща машина: За нанасяне на лепило
- Автоматична машина за запечатване: За капсулиране на модули
- Машина за рязане: За вафли и кубчета
- Машина за втвърдяване: За образуване на спойка
- Оборудване за повторно запояване: За запояване с висока надеждност
- Напълно автоматична печатна машина: За метализиращи шарки
Често задавани въпроси
Какво е основното предимство на екструдирането пред зоновото топене за термоелектрически материали?
Екструзията произвежда плътна, финозърнеста текстурирана структура, която осигурява механична якост, превъзхождаща зоново разтопените монокристали. Това предимство на якостта позволява обработка до по-тънки размери — до 0,2 mm — без счупване по време на рязане, изтъняване или сглобяване, като същевременно се поддържа термоелектрическа производителност, конкурентна на зоново разтопения материал.
Могат ли екструдираните термоелектрически материали да съответстват на термоелектрическите характеристики на монокристалите?
да Чрез контролирана ориентация на текстурата и усъвършенстване на зърното, екструдираните материали на базата на Bi₂Te3 постигат подвижност на носителя и фактори на мощност, сравними със зоново разтопените проби. Финозърнестата структура също въвежда допълнително фононно разсейване, което може да намали топлопроводимостта на решетката, потенциално подобрявайки общата стойност на качеството.
С какви дебелини на чипове може надеждно да се произвеждат екструдирани блокове?
Екструдираните Bi₂Te3-Sb₂Te₃ материали поддържат производството на термоелектрически чипове с дебелина до 0,2 mm. Тази способност се осигурява от якостта на натиск на материала (54–66 MPa) и якостта на срязване (16–21 MPa), които осигуряват достатъчна структурна цялост за ултратънка обработка и автоматизирано сглобяване.
Подходящи ли са екструдираните материали за многостепенни TEC конфигурации?
Абсолютно. Многостепенните TEC изискват последователно представяне на много елементи и механична издръжливост по време на подреждане. Еднородната текстура и високата механична якост на екструдираните материали ги правят подходящи за тези приложения, а технологията за екструдиране е специално приложена за изработване на крака за многостепенни охладители, работещи при температури до ~140 K.
Какви размери на блоковете са налични за екструдирани термоелектрически материали?
Стандартните размери на екструдирания слитък включват дължини от 120 mm и 240 mm, с диаметри от 25 mm, 30 mm и 35 mm. Тези размери поддържат както производство на микро-TEC елементи, така и по-големи индустриални охлаждащи компоненти.
Готови ли сте да проучите как екструдираните термоелектрически материали могат да подобрят производствения ви добив на TEC и да позволят по-тънки архитектури на устройства?
Свържете се с нас